

Пластик для 3D печати Eryone PLA Lite Белый
Артикул: B0351001
Состояние: Новый товар
Производитель: Eryone
Есть в наличии
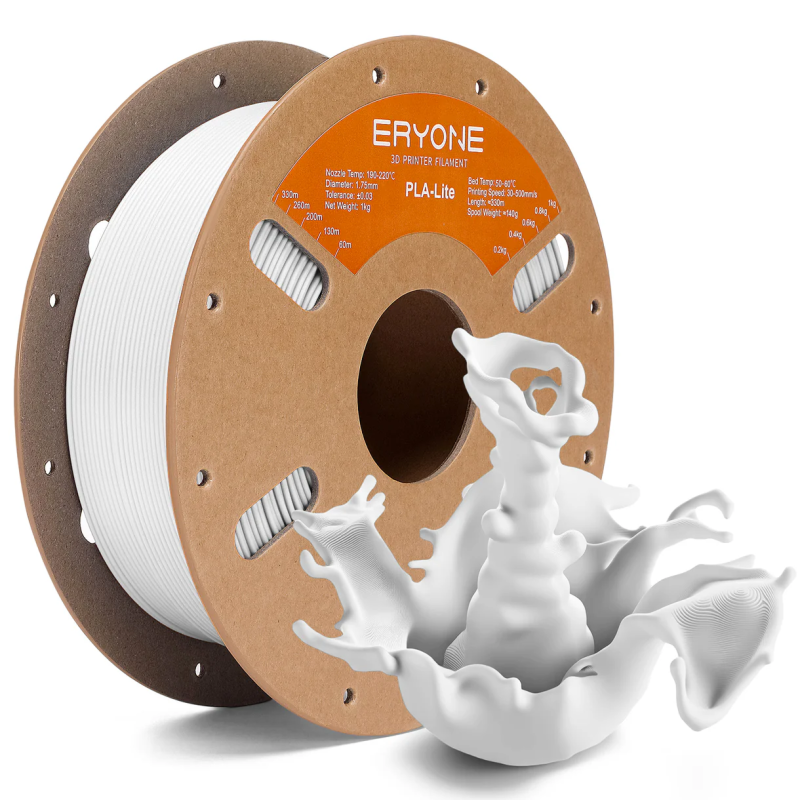
Пластик для 3D-печати Eryone PLA Lite (Белый / White)
Eryone PLA Lite Белый — высококачественная и экономически эффективная модификация классического полилактида (PLA), разработанная как для начинающих мейкеров, так и для опытных операторов 3D-печати. Фирменная формула PLA-Lite обеспечивает стабильную экструзию, минимизирует усадку и позволяет получать детализированные распечатки без кропотливой настройки параметров слайсера. Готовые изделия отличаются приятной матовой текстурой поверхности, которая превосходно маскирует границы слоев, придавая деталям профессиональный монолитный вид.
Технические особенности и преимущества филамента
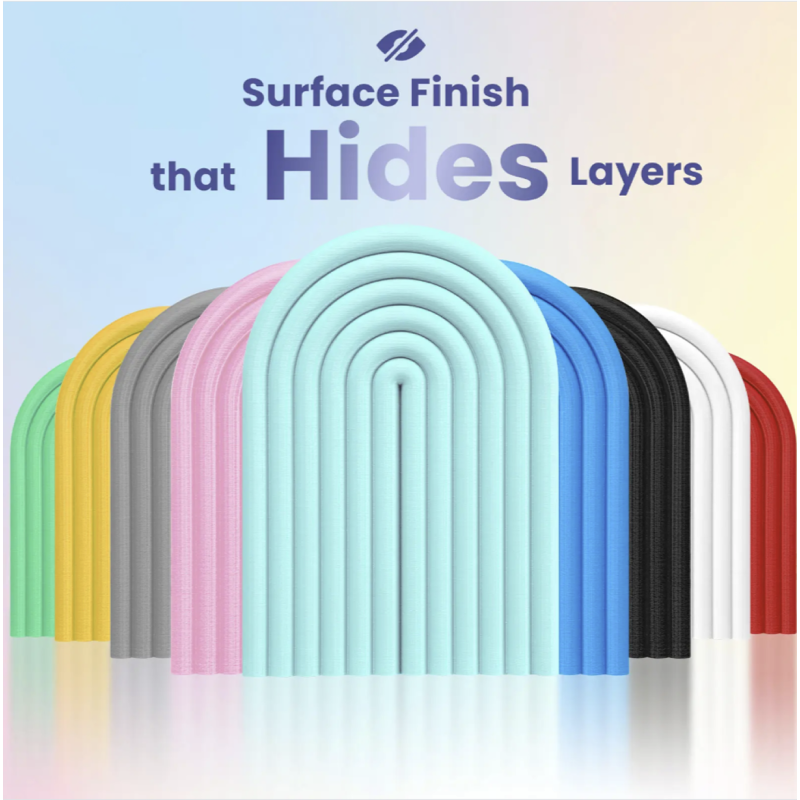
- Матовый визуальный эффект — микропористая структура поверхности рассеивает свет, маскируя слои (Layer lines) и дефекты укладки, что делает пластик идеальным для печати декоративных, архитектурных и презентационных моделей.
- Широкий диапазон скоростей (до 500 мм/с) — стабильная текучесть (индекс расплава 13.7 г/10 мин) позволяет использовать пластик как на классических принтерах, так и на современных высокоскоростных кинематиках (CoreXY) без риска пропусков шагов экструдера.
- Минимальная температурная деформация — усадка материала сведена к минимуму. Пластик отлично удерживает геометрию углов и отлично липнет к любым типам подложек (PEI, стекло, сталь), снижая риск деламинации и отлипания детали от стола.
- Экологичность и простота работы — материал изготавливается на основе биоразлагаемого сырья (кукурузного крахмала), не выделяет токсичных запахов при плавлении и стабильно печатается как в открытых, так и в закрытых термокамерах.
Рекомендации по подготовке и печати: Для достижения максимальной адгезии слоев и глянцевитости матового покрытия рекомендуется удерживать температуру сопла в районе 200–215 °C. Хотя PLA Lite менее гигроскопичен, чем инженерные пластики, при появлении «паутины» (стрингинга) рекомендуется просушить катушку в сушильной камере при температуре 50–60 °C в течение 6 часов.
Область применения: Изготовление прототипов, макетирование, создание детализированных фигурок, косплея, корпусов для хоббийной электроники и любых сувенирных изделий, где важны эстетичный внешний вид и отсутствие выраженной слоистости.
| Параметр печати | Рекомендуемое значение |
|---|---|
| Параметры технологического процесса (Setup) | |
| Температура сопла (Nozzle temperature) | 190 – 220 ℃ |
| Температура стола (Bed temperature) | 55 – 70 ℃ |
| Материал покрытия стола | Стекло (Glass), PEI-пластина, пружинная сталь |
| Скорость печати (Printing speed) | 30 – 500 мм/с (подходит для скоростной печати) |
| Вес филамента на катушке | 1 кг |
| Тип рабочей камеры принтера | Допускается как открытая, так и закрытая камера |
| Параметры сушки филамента (Drying) | 50 – 60 ℃ в течение 6 часов (при переувлажнении) |
| Физические свойства материала | |
| Плотность (Density) | 1.4 г/см³ (при 21.5 °C) |
| Температура изгиба под нагрузкой (HDT @0.45MPa) | 60 ℃ |
| Температура стеклования (Tg) | 62 ℃ |
| Показатель текучести расплава (MFR @210°C, 2.16kg) | 13.7 г / 10 мин |
| Механические свойства печатных образцов | |
| Прочность на растяжение (Tensile strength X-Y) | 32.4 МПа |
| Модуль упругости при растяжении (Elastic modulus X-Y) | 715.3 МПа |
| Относительное удлинение при разрыве (Elongation X-Y) | 7.0 % |
| Прочность на растяжение в вертикальном направлении (X-Z) | 18 МПа |
| Относительное удлинение при разрыве в направлении X-Z | 1.8 % |
| Прочность на изгиб (Bending strength) | 50.9 МПа |
| Модуль упругости при изгибе (Bending modulus) | 2039.5 МПа |
| Ударная вязкость по Шарпи (Charpy Impact strength) | 3.7 кДж/м² |